

Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar: Apa Itu dan Mengapa Kedai Logam Menyukainya
 2026.08.25
 Berita Industri
Apakah Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar?
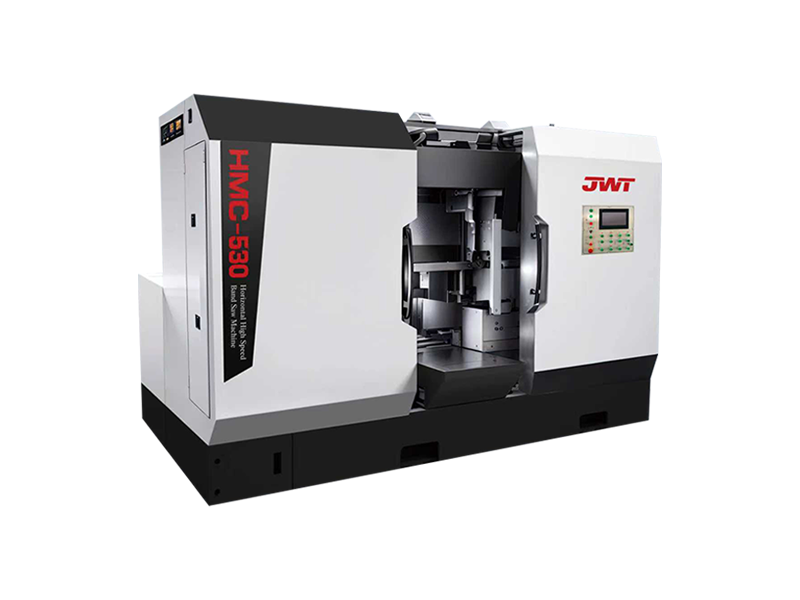
Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar ialah alat pemotong logam yang direka untuk memotong batang pepejal, tiub, paip dan keluli struktur dengan bilah bergelung berterusan yang bergerak secara mendatar merentasi bahan kerja. Tidak seperti gergaji jalur menegak, yang lebih sesuai untuk pemotongan yang tidak teratur atau bebas, reka bentuk mendatar merendahkan bingkai gergaji ke bawah ke bahagian bahan tetap, menjadikannya sesuai untuk pemotongan lurus dan berulang dalam persekitaran pengeluaran. Bahagian "kelajuan tinggi" nama merujuk kepada keupayaan bilah untuk berjalan pada kelajuan pemotongan tinggi berbanding gergaji jalur konvensional, yang secara drastik mengurangkan masa kitaran tanpa mengorbankan kualiti pemotongan.
Mesin ini adalah ruji dalam kedai fabrikasi logam, pusat servis keluli, limbungan kapal, dan kilang pembuatan di mana stok bar dalam jumlah besar perlu dipotong mengikut panjang dengan cepat dan tepat. Oleh kerana bilah bergerak dalam satu arah yang berterusan dan bukannya berulang-alik seperti gergaji besi, ia menghasilkan potongan yang lebih licin, menghasilkan kurang haba dan haus dengan lebih perlahan.
Bagaimana Mekanisme Pemotongan Berkelajuan Tinggi Berfungsi
Teras Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar ialah sistem pemacunya, yang memutarkan bilah di sekeliling dua atau lebih roda pada kelajuan yang jauh lebih tinggi daripada gergaji jalur standard. Ini biasanya dicapai melalui motor pemacu frekuensi boleh ubah (VFD) atau kotak gear berbilang kelajuan, membolehkan pengendali melaraskan kelajuan bilah berdasarkan bahan yang dipotong. Logam yang lebih keras seperti keluli tahan karat atau keluli alat memerlukan kelajuan yang lebih perlahan untuk mengelakkan pembentukan haba yang berlebihan, manakala bahan yang lebih lembut seperti aluminium atau keluli lembut boleh dipotong dengan lebih cepat.
Semasa operasi, bingkai gergaji turun ke bahan kerja yang diapit di bawah tekanan hidraulik atau tekanan graviti terkawal. Penderia dan kawalan kadar suapan mengawal selia seberapa cepat bilah masuk ke dalam bahan, mengimbangi kelajuan terhadap hayat bilah dan ketepatan pemotongan. Banyak unit moden termasuk pelarasan kadar suapan automatik, yang merasakan rintangan pemotongan dan memperlahankan atau mempercepatkan bilah dalam masa nyata untuk mengelakkan pisau pecah atau kusam pramatang.
Komponen Utama Yang Menjadikan Mesin Ini Cekap
Memahami bahagian utama a Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar membantu pengendali menyelesaikan masalah dan mengekalkan prestasi puncak. Di bawah adalah komponen yang paling mempengaruhi secara langsung kelajuan dan ketepatan pemotongan.
- Roda bilah: Roda pemacu dan melahu yang memandu bilah gergaji jalur mengelilingi laluan gelung berterusannya.
- Pemandu bilah: Pemandu karbida atau penggelek diletakkan berhampiran dengan bahan kerja untuk memastikan bilah stabil dan mengelakkan berkeliaran semasa pemotongan berkelajuan tinggi.
- Ragum hidraulik: Mengapit bahan dengan kukuh pada tempatnya supaya getaran tidak menjejaskan ketepatan pemotongan.
- Sistem penyejuk: Menghantar bendalir pemotong ke bilah untuk mengurangkan haba yang dijana geseran, yang penting pada kelajuan yang lebih tinggi.
- Panel kawalan: Membenarkan pengendali menetapkan kelajuan bilah, kadar suapan dan panjang potong, selalunya dengan pratetap boleh atur cara untuk kerja berulang.
Faedah Memilih Model Berkelajuan Tinggi Berbanding Gergaji Jalur Standard
Kedai yang menaik taraf daripada gergaji jalur mendatar standard kepada versi berkelajuan tinggi lazimnya melihat perbezaan serta-merta dalam daya pemprosesan. Kelajuan bilah yang lebih pantas bermakna lebih banyak pemotongan diselesaikan setiap syif, yang diterjemahkan terus kepada kos buruh yang lebih rendah bagi setiap bahagian dan pemulihan yang lebih cepat pada pesanan pelanggan. Di luar kelajuan mentah, mesin ini juga cenderung untuk menghasilkan tepi potongan yang lebih bersih, mengurangkan keperluan untuk kerja kemasan sekunder seperti deburring atau pengisaran.
Kelebihan lain ialah umur panjang bilah. Walaupun nampaknya berlawanan dengan intuisi bahawa menjalankan bilah dengan lebih pantas akan memanjangkan hayatnya, model berkelajuan tinggi direka bentuk dengan pelesapan haba yang lebih baik dan kawalan suapan yang lebih tepat, yang sebenarnya mengurangkan haus yang disebabkan oleh geseran dan pengikatan bahan. Ini bermakna lebih sedikit perubahan bilah, kurang masa henti dan kos boleh guna yang lebih rendah sepanjang hayat mesin.
Membandingkan Kelajuan Pemotongan Merentas Jenis Bahan
| bahan | Kelajuan Bilah yang Disyorkan (kaki/min) | Aplikasi Biasa |
| Keluli Lembut | 200-350 | Bar struktur, paip |
| Keluli Tahan Karat | 80-150 | Peralatan makanan, bahagian perubatan |
| aluminium | 400-600 | Aeroangkasa, stok penyemperitan |
| Keluli Alat | 60-120 | Mati dan membuat acuan |
Perkara yang Perlu Diperhatikan Apabila Membeli Satu
Tidak semua Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar dibina sama, dan pemilihan yang betul bergantung pada jenis kerja yang dikendalikan oleh kedai anda. Pertimbangkan faktor ini sebelum membuat pembelian.
- Kapasiti pemotongan: Semak kapasiti bulat, persegi dan segi empat tepat maksimum untuk memastikan ia sepadan dengan saiz stok biasa anda.
- Julat kelajuan bilah: Cari julat boleh laras yang luas supaya mesin boleh mengendalikan kedua-dua logam lembut dan keras dengan cekap.
- Tahap automasi: Mesin separa automatik memerlukan pengapit manual dan permulaan kitaran, manakala model automatik sepenuhnya mengendalikan pengapit, pemotongan dan pendahuluan bahan sendiri.
- Ketegaran bingkai: Bingkai yang lebih berat dan lebih tegar mengurangkan getaran dan meningkatkan kelurusan potongan pada kelajuan tinggi.
- Sistem penegangan bilah: Penegangan yang konsisten dan boleh dipercayai adalah penting untuk mengekalkan ketepatan apabila kelajuan meningkat.
Pilihan Suapan Manual lwn Automatik
Mesin suapan manual memberi operator kawalan terus ke atas kelajuan bilah turun ke dalam bahan, yang boleh berguna untuk kedai kecil dengan pelbagai kerja volum rendah. Mesin suapan automatik, sebaliknya, menggunakan sistem hidraulik atau dipacu servo untuk mengawal kelajuan penurunan berdasarkan parameter pratetap, menjadikannya pilihan yang lebih baik untuk pengeluaran volum tinggi di mana konsistensi lebih penting daripada pelarasan tangan.
Petua Penyelenggaraan untuk Memastikan Kelajuan Pemotongan Konsisten
Penyelenggaraan tetap adalah yang memisahkan mesin yang berfungsi dengan baik selama bertahun-tahun daripada mesin yang mula kehilangan ketepatan selepas beberapa bulan. Ketegangan bilah perlu diperiksa setiap hari, kerana bilah yang longgar akan berkeliaran semasa pemotongan berkelajuan tinggi dan menghasilkan permukaan bersudut atau tidak rata. Tahap dan kepekatan penyejuk juga memerlukan perhatian rutin, kerana aliran penyejuk yang tidak mencukupi membawa kepada haus bilah yang lebih cepat dan boleh menyebabkan logam berubah warna akibat haba yang berlebihan.
Ia juga berbaloi untuk memeriksa panduan bilah dan galas roda setiap bulan, kerana panduan yang haus membolehkan bilah melentur semasa pemotongan, yang mengurangkan kelajuan dan ketepatan. Memastikan sistem hidraulik diisi dengan betul dan bebas daripada poket udara memastikan pengapit ragum dengan tekanan yang konsisten, yang amat penting apabila menjalankan mesin pada tetapan kelajuan yang lebih tinggi di mana sebarang ketidakstabilan menjadi lebih ketara pada pemotongan akhir.
Kesilapan Biasa Yang Melambatkan Pemotongan Berkelajuan Tinggi
Malah Mesin Gergaji Jalur Berkelajuan Tinggi Mendatar yang dibina dengan baik boleh berprestasi rendah jika ia tidak dikendalikan dengan betul. Salah satu kesilapan yang paling kerap adalah menggunakan padang bilah yang salah untuk ketebalan bahan, yang menyebabkan gigi tersumbat atau tertanggal lebih awal. Satu lagi isu biasa ialah menjalankan bilah pada kelajuan maksimum untuk setiap kerja tanpa mengira jenis bahan, yang memendekkan hayat bilah dan sebenarnya boleh memperlahankan produktiviti keseluruhan disebabkan oleh perubahan bilah yang lebih kerap.
Melangkau pengapit bahan kerja yang betul adalah punca lain di sebalik keputusan yang buruk. Jika bahan tidak diikat dengan ketat, getaran semasa pemotongan berkelajuan tinggi boleh menyebabkan bilah terkeluar dari garisan, mengakibatkan bahagian terbuang dan bahan terbuang. Mengambil beberapa saat tambahan untuk mengesahkan pengapit dan penjajaran bilah yang betul sebelum memulakan pemotongan memberi hasil yang ketara dalam kedua-dua kelajuan dan kualiti bahagian sepanjang tempoh peralihan.
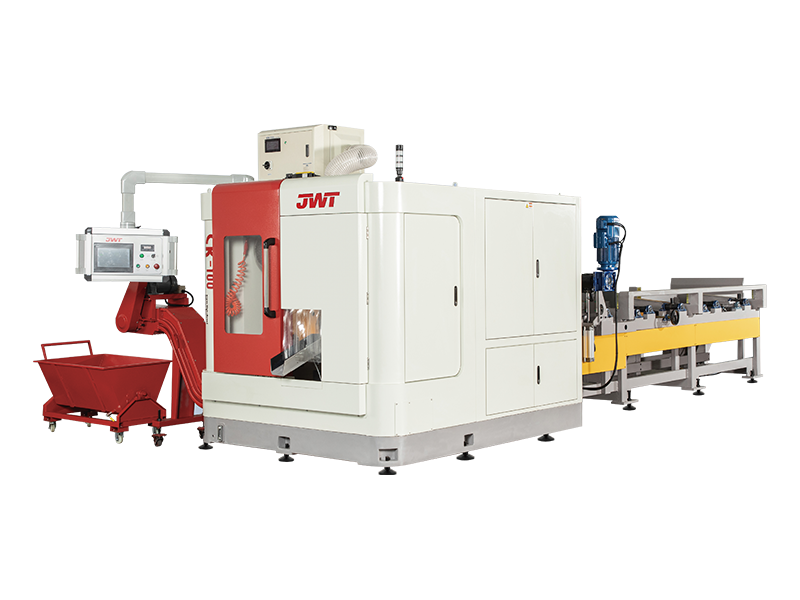
Jika anda berminat dengan Mesin Gergaji Pekeliling atau barisan pengeluaran kami, sila rujuk kami
BUTIRAN HUBUNGI
Zhejiang Jingweite Machine Tool Co.,Ltd.
- No.661 Jiyi Road, Wanghai Hi-tech Industrial Park, Haiyan, Jiaxing City, Zhejiang Province
- TEL:+86-0573-86035661
- E-Mail: [email protected]
Produk
- GK SERIES-Alat Mesin Gergaji Paip Berkelajuan Tinggi
- SK SERIES-Alat Mesin Gergaji Pekeliling Berkelajuan Tinggi Super
- SZ SERIES-Alat Mesin Gergaji Pekeliling Berkelajuan Tinggi Tugas Berat
- Barisan Pengeluaran Pengosongan Penyimpanan Pintar
- Demonstrasi Barisan Pengeluaran Automatik
- Alat Mesin Siri JWT Bilah Gergaji Khas
Pautan pantas
Berita
Terminal mudah alih
